
Produktberatung
Deine Email-Adresse wird nicht veröffentlicht. erforderliche Felder sind markiert *

 en
Eine Durchluftbindungslinie, auf der PE/PET-Bikomponenten-Stapelfasern laufen, benötigt nur einen 130–155 °C warmen Luftstrom und eine Verweilzeit von 3–8 Sekunden, um eine lose Matte in einen formstabilen Vliesstoff zu verwandeln. Kein Latexbad, keine Pulverdosiereinheit, kein Aushärteofen. Die Klebefunktion ist durch sie in die Faser selbst eingebaut Mantel-Kern-Architektur . Dieser Artikel erklärt den Mechanismus hinter der bindemittelfreien thermischen Bindung, die Prozessvariablen, die die Bindungsstärke steuern, und die Lieferantenprüfungen, die zuverlässige Mantel-Kern-Fasern von nicht spezifikationsgerechten Materialien trennen.
Bei der Hülle-Kern-Architektur handelt es sich um eine Zweikomponenten-Faserkonstruktion, bei der eine niedrig schmelzende Polymerhülle einen höher schmelzenden Kern vollständig umschließt und einem einzelnen Filament zwei unterschiedliche thermische Verhaltensweisen verleiht. Der Mantel ist der Haftvermittler; Der Kern ist das Strukturelement. Da beide Polymere zu einem Endlosfilament koextrudiert werden, verhält sich die Faser wie ein in sich geschlossenes Klebstoffsystem.
Die gängigsten Kombinationen verwenden PET als Kern und entweder PE oder PP als Mantel:
Mantel-Kern-Faser ist ein Bikomponentenfilament, bei dem eine niedrig schmelzende Polymerhülle einen hoch schmelzenden Polymerkern umgibt. Während der thermischen Bindung schmilzt der Mantel und verschmilzt mit benachbarten Fasern, während der Kern die Faserform und die Bündelfestigkeit beibehält.
Die thermische Verbindung zwischen Mantel und Kern funktioniert, weil die Ofenlufttemperatur zwischen dem Schmelzpunkt des Mantels und dem Schmelzpunkt des Kerns eingestellt wird. Das äußere Polymer fließt und verschweißt die Faserkreuzungen, während das innere Polymer fest bleibt und die Bahn offen hält.
Ein Latexsystem benötigt zum Trocknen und Vernetzen einen breiten Temperaturbereich. Eine PE- oder PP-Hülle funktioniert in einem viel engeren, besser kontrollierbaren Fenster.
Lufttemperatur, Verweilzeit und Faserfeinheit steuern die Bindungsqualität mehr als alle anderen Variablen. Jedes muss auf das Mantelpolymer, das Vliesgewicht und die beabsichtigte Endverwendung des Vliesstoffs abgestimmt sein.
| Parameter | Typischer Bereich | Ergebnis, wenn außerhalb des Bereichs |
| Ofenlufttemperatur | 130–155 °C for PE sheath; 160-185°C for PP sheath | Zu niedrig: staubige Bahn mit geringer Zugfestigkeit. Zu hoch: Abflachung des Kerns und steifes Handgefühl. |
| Verweildauer | 3-8 Sek in the heated zone | Zu kurz: unvollständiger Mantelfluss. Zu lange: Polymeroxidation und Versprödung. |
| Durchluftströmung | 0,5-2 m/s über die Matte | Bei geringer Strömung entstehen kalte Stellen in der Mitte schwerer Matten. |
| Faserfeinheit | 1,5–6 Denier | Feinere Fasern sorgen für zusätzliche Kontaktpunkte, erhöhen aber die Rohstoffkosten. |
Durch den Ersatz chemischer Bindemittel durch thermische Mantel-Kern-Bindung entfallen die drei teuersten Elemente einer Vliesstofflinie: Bindemitteldosierung, Trocknungsenergie und VOC-Reduzierung. Der Kontrast zwischen den beiden Ansätzen geht über die Energieeinsparung hinaus.
| Faktor | Chemisches Bindemittel aus Latex | Thermische Verbindung zwischen Mantel und Kern |
| Klebematerial | Acryl- oder Styrol-Acryl-Latex | PE- oder PP-Mantelpolymer |
| Anwendungsgeräte | Sprüh-, Schaum- oder Sättigungsbad | Keine |
| Trocknen und Aushärten | Mehrzonenofen bei 110–185 °C | Einzelner Durchluft-Ofendurchgang |
| Emissionen | VOC-Abgasbehandlung erforderlich | Keine mitgelieferten Lösungsmittel hinzugefügt |
| Recyclingfähigkeit im Netz | Die Bindemitteltrennung ist schwierig | Umschmelzen ohne Entfernung von Zusatzstoffen |
Latex ist flexibel, nachgiebig und auch nach jahrzehntelangem Gebrauch gut verträglich. Bereits mit Trocknungskapazität ausgestattete Linien wechseln aus rein chemischen Gründen selten um.
Strengere VOC-Vorschriften, längere Ofenketten und die Nachfrage nach recycelbaren Vliesstoffen geben den Ausschlag. Eine bindemittelfreie Bahn lässt sich leichter zertifizieren und einfacher wiederverarbeiten.
PE/PET und PE/PP sind die beiden dominierenden Mantel-Kern-Systeme bei Stapelfaservliesstoffen. Die Entscheidung hängt von der Temperatur ab, die Ihr Prozess toleriert, und von der gewünschten Steifigkeit der endgültigen Bahn.
Die PE/PET-Gruppe umfasst feine Denier-Typen wie die einfach hydrophile weiße Sorte 1,5D x 38 mm, die für leichte Hygiene- und Filtervliese geeignet ist.
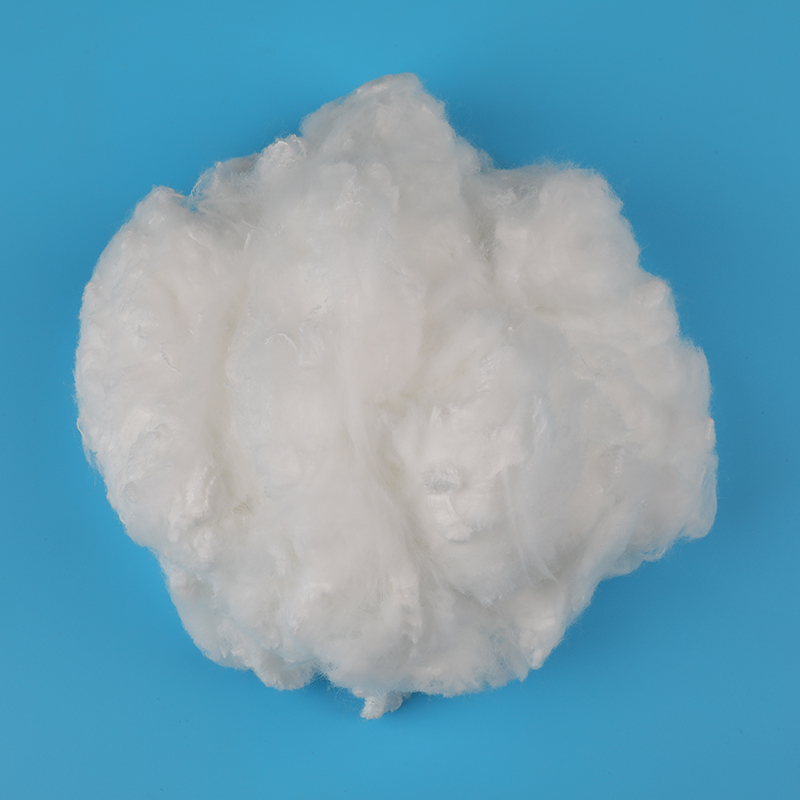 Einzelne hydrophile weiße 1,5D×38-Zweikomponentenfaser aus PE/PET Diese PE/PET-Bikomponentenfaser mit feinem Denier eignet sich für leichte Hygiene- und Filtervliese und bietet einfach hydrophile Eigenschaften für eine gleichmäßige Bindung bei Prozessen mit niedrigeren Ofentemperaturen. Produkt anzeigen →
Auf der PE/PP-Seite ist die einfach hydrophile weiße Sorte 2D x 38 mm ein Arbeitspferd für mittelschwere Industriebahnen, bei denen höhere Ofentemperaturen akzeptabel sind.
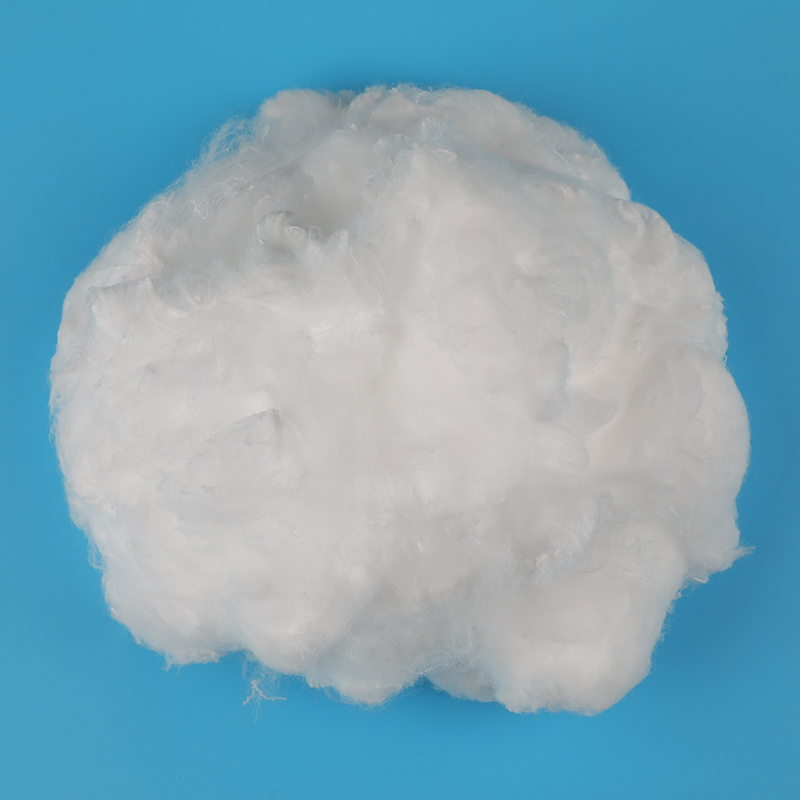 Einzelne hydrophile weiße 2D×38-Zweikomponentenfaser aus PE/PP Diese PE/PP-Bikomponentenfaser ist ein mittelschweres Arbeitspferd für industrielle Bahnen und verträgt höhere Ofentemperaturen, die Gleichmäßigkeit der Hülle bleibt jedoch entscheidend für eine zuverlässige Verbindung und Zugfestigkeit der Bahn. Produkt anzeigen →
Die Gleichmäßigkeit der Hülle ist das erste zu prüfende Qualitätssignal. Jeder Bruch in der Hülle führt zu einer Faser, die sich nicht verbinden kann, was sich später als Pilling, Delaminierung oder Bahnzugversagen bemerkbar macht.
Ein Hersteller mit speziellen Bikomponentenlinien, wie z Jiaxing Fuda Chemiefaserfabrik , kann stabile Mantel-Kern-Profile über große Chargen hinweg halten und Querschnittsbilder und Denier-Zertifikate mit Mustern liefern.
Bei Bahnen, die Feuchtigkeit abweisen müssen, hält eine wasserabweisende Mantelvariante die Verbindungspunkte trocken und verhindert den Kapillartransport. Die wasserabweisende Aufhellungssorte 2D x 38 mm ist ein Beispiel aus diesem Sortiment.
Diese vier Fragen decken die häufigsten Entscheidungen beim Entwurf eines bindemittelfreien Vliesstoffs mit Mantel-Kern-Bikomponentenfaser ab.
Eine Durchluftofentemperatur von 130–155 °C ist typisch für PE/PET-Mantel-Kern-Fasern. Der PE-Mantel schmilzt, während der PET-Kern fest bleibt. Beginnen Sie bei 145 °C mit einer Verweilzeit von 5 Sekunden und passen Sie die Temperatur in Schritten von 2–3 °C an.
Ja. Das Mantelpolymer ist das Bindemittel, daher wird kein Latex-, Acryl- oder Pulverbindemittel hinzugefügt. Die Linie benötigt keine Dosierstation, keinen Aushärteofen und keine VOC-Reduzierung für die Bindemittelchemie.
Das Mantelpolymer bestimmt die Verklebungstemperatur und die Endsteifigkeit. PE/PET verbindet sich bei 130–155 °C und erzeugt eine weichere Bahn. PE/PP benötigt 160–185 °C und erzeugt eine steifere, stärkere Bahn.
Ja, wenn die Faser GRS-zertifiziert ist. Da der Klebstoff Teil des Faserpolymers ist, kann die gesamte Bahn wieder geschmolzen werden, ohne dass Latex oder andere Zusätze abgetrennt werden.

Hydrophile vs. hydrophobe Bikomponentenfasern: Leitfaden zur Hygieneleistung
2026-09-08
Pfandsystem bringt Recycling-Boom auf die Straße
2026-10-06Deine Email-Adresse wird nicht veröffentlicht. erforderliche Felder sind markiert *
Fokussierung auf die Forschung und Produktion differenzierter Fasern. Wertstoffaufbereitung wissenschaftlich anwenden.
 86-18457317878
Zhulinjizhen, Stadt Xinfeng, Stadt Jiaxing, Provinz Zhejiang
Copyright @ 2023 Jiaxing Fuda Chemiefaserfabrik All rights reserved
Hersteller von Polyester-Stapelfasern
Privatsphäre


